首页/技术实力
Technology & Quality

技术实力与质量体系

射频部件的竞争力最终落在三件事上:能不能设计出来、能不能稳定做出来、能不能验证得清楚。正北通信在这三段上都配了人和设备。

设计端由 20 名研发工程师支撑,核心成员具备 20 年以上射频经验,覆盖电磁仿真、拓扑选型、腔体结构与热设计;工艺端解决腔体小型化与批量一致性,制造端完成装配、调试与老化。

质量由 ISO 9001 与 GJB 9001C-2017 双体系约束。测试环节配备矢量网络分析仪、互调测试系统、高低温试验箱等设备,出厂前逐只完成插损、抑制、驻波、互调与幅相一致性测试。

射频滤波器设计全腔 3D 仿真微放电腔体小型化GJB 9001C-2017ISO 9001互调测试
R&D Team & Simulation

研发团队 · 仿真先行

滤波器设计本质上是在一组互相冲突的约束下找解。团队的做法是先把约束放进模型里算清楚,再决定要不要动实物。

1

团队构成。现有工程师 20 余人,核心成员具备二十多年射频经验。公司投入数百万资金引进研发硬件与软件,并配备自动化测试设备,包括 PIM 测试设备与大功率 / 高频率测试系统。

2

全腔 3D 模型仿真。设计不依赖实物试错,而是先在三维模型上完成整腔仿真,快速得到指标响应,同时提高设计效率与准确性。结构、材料与电磁场在同一个模型里一起计算,避免分段估算带来的累积偏差。

3

材料与可靠性专项仿真。不同材料的温度特性不同,会直接转化为频率漂移;大功率承受容量与微放电现象同样与材料选择、结构形态强相关。这些项目都在设计阶段单独建模,用来提前确认产品在真实工况下的稳定性与可靠性。

4

仿真与实物的边界。仿真的价值是把试错成本从实物阶段前移到模型阶段,但它不能替代测试。所有对外承诺的关键指标,最终都以实测数据为交付依据。
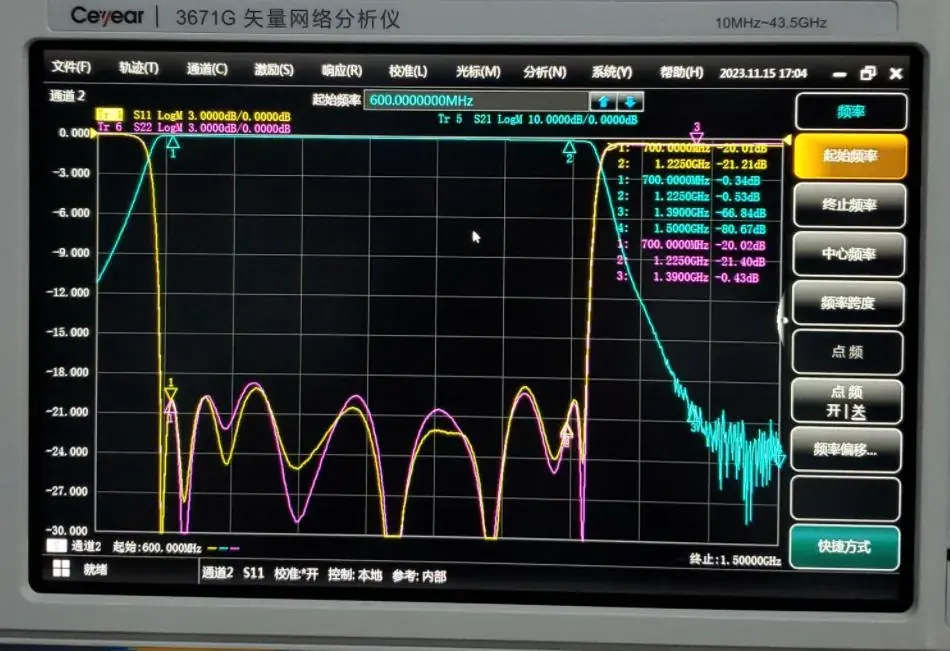
设计的基本约束:在性能、功率与体积之间,通常只能同时拿到其中两项。这不是设计水平问题,而是物理限制——每一条技术路径的选择,本质上都是在回答「这一次先放弃哪一项」。
正北通信研发实验室 射频部件技术开发
Comprehensive Capability

设计 · 工艺 · 制造

从系统指标到合格产品,中间要穿过三道关口。它们不是彼此独立的环节——前一道做出的选择,会直接限死后一道可用的空间。

设 计

方案设计
多种滤波器形式并行对比,从可实现方案中筛选,而不是套用单一模板。拓扑一旦定下,后续的工艺空间也随之确定。
指标设计
先对系统指标做分解,把总要求拆到模块层面,再平衡各模块之间的性能分配,避免单点过度设计。
无源理论
电磁场分布、结构设计与材料运用三者交叉,属于典型的多学科问题,需要理论与工程经验同时到位。

工 艺

性能设计
互调与微放电属于与工艺强相关的性能项,必须在设计阶段一并规划。等实物做出来再补救,成本极高且未必可行。
加工方式
局部电镀、注塑与新材料的引入,用来在性能、体积或成本之间换取空间,具体取舍按项目约束确定。
表面处理
在谐振器与内腔表面镀银以降低导体损耗,电镀方法的差异会直接反映在实际 Q 值上。

制 造

焊接
高频锡焊、激光封焊与自动焊接按结构特点选用。焊接质量决定腔体接触面的电学一致性,对互调影响直接。
调试
依靠设计与装配精度实现微调甚至免调,把一致性从「靠人工经验」转到「靠结构与工装」。
测试
S 参数、互调与可靠性测试共同构成出厂判定依据,逐项留档,可回溯到具体批次与工序。

关键技术 · 多学科交叉

微波 / 射频部件的研发制造不是单一学科能够覆盖的:电磁场分布决定电性能,结构设计决定机械与热行为,材料运用影响温度漂移与功率承受能力,化学表面处理关系到损耗与互调,生产工艺则最终决定批量一致性。这五条线必须同时推进——其中任何一条掉队,结果都会以指标不达标的形式暴露出来。

Production Test

四道检测 · 不止最后一次把关

检测点分布在来料、过程、成品与环境四个位置。只做终检的话,问题暴露得太晚,返工成本会被成倍放大。

来料与过程

来料确认
材料状态与镀层质量在投入生产前确认,避免缺陷一路带到成品阶段才被发现。
过程检验
焊接与装配环节设置过程检验点,重点覆盖对互调敏感的部位与工序。
装配精度
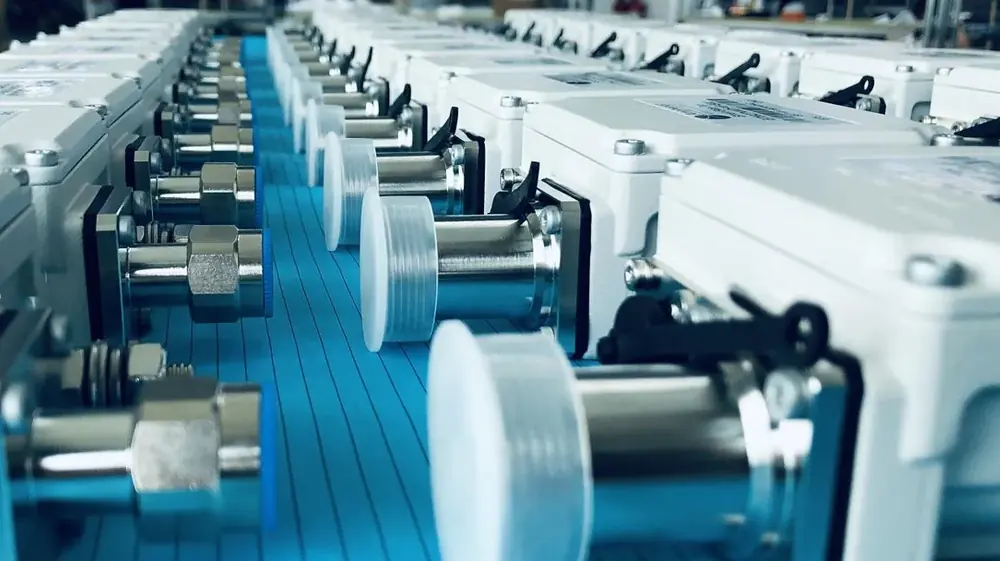
自动螺钉机等设备控制装配力矩,减少人工差异带来的电性能离散。

成品电气

S 参数
插损、回波、驻波比与带内波动逐只测量,测试前重新校准以确保数值可信。
互调
在双音激励条件下测量无源互调,这项测试同时充当一次接触面装配质量检验。
幅相一致性
跨批次抽样检测,并对相控阵类产品做全温区复测,确认批量一致性而非单件合格。

环境与可靠性

高低温
高低温箱内完成温度循环,确认产品在全温区的性能保持能力与时延稳定性。
老化筛选
老化试验箱用于暴露材料与结构层面的早期失效隐患,降低现场故障概率。
专项系统
PIM 测试设备与大功率 / 高频率测试系统承担互调与功率容量的专项验证。

主要仪器与设备

电性能测量以网络分析仪、频谱分析仪与信号发生器为主,互调由专用互调测试仪完成;生产端配置高频感应焊、自动焊接机与自动螺钉机;环境与可靠性依托高低温箱与老化试验箱;另有 PIM 测试设备和大功率 / 高频率测试系统,用于专项条件验证与自动化测试。

Quality System

质量体系与批量一致性

双质量管理体系认证

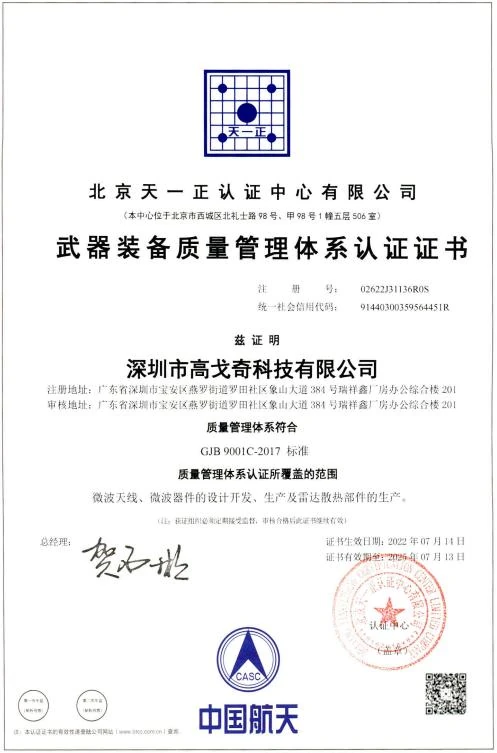
公司的质量体系同时满足两套标准:通用侧的 ISO 9001 质量管理体系,以及武器装备领域的 GJB 9001C-2017。认证覆盖范围包括通信用射频无源器件的研发、生产及服务全过程,而不是只针对某一类产品。

GB/T 19001-2016 / ISO 9001:2015 GJB 9001C-2017

批量一致性 · 一致合格,而非单件合格

相控阵类应用对一致性的要求,高于对单件极限指标的要求。公司把一致性当作体系指标来管:设计阶段预留工艺窗口,工艺阶段控制装配力矩、镀层与结构精度,测试阶段跨批次抽样并在高低温箱内复测全温区性能。在已交付项目中,批量相位一致性可达 ±1°,全温区 ±1.6°。

体系怎么落到产品上

设计评审 → 工艺管控 → 生产测试 → 可靠性验证,四个节点各自对应明确的记录与判定条件。指标不是测出来就算通过,而是要与设计输入逐项对齐;任何一项偏离,都要追溯到具体工序而不是只处理结果。
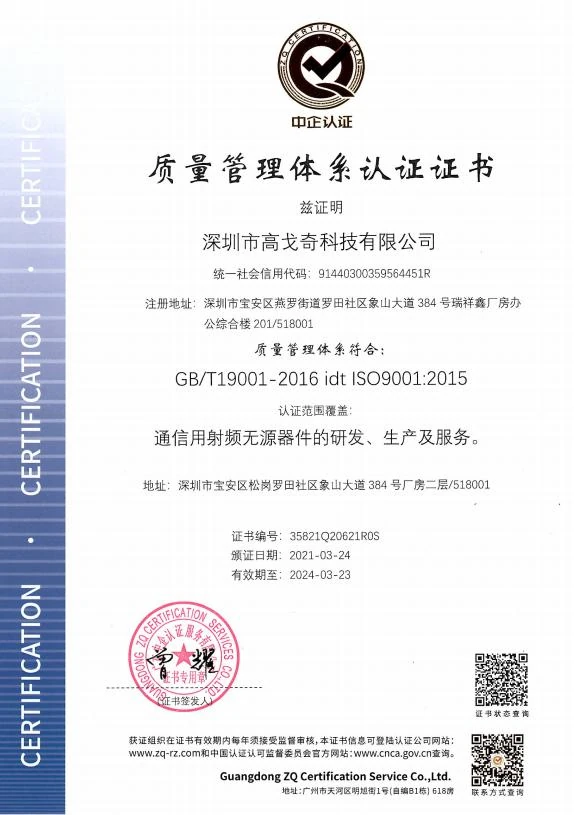
ISO 9001 质量管理体系认证证书 GJB 9001C-2017 武器装备质量管理体系认证证书
Contact Us

联系我们

正北通信 · GCT

期待与您探讨下一个射频项目
👤ANDY
广东正北通信科技有限公司 · 深圳高戈奇科技有限公司
📍地址:佛山市顺德区容桂街道上佳市社区大围路1号同德智造园二期 21 栋 7 楼 702
📞电话:136-4723-5459
✉️邮箱:39124284@qq.com
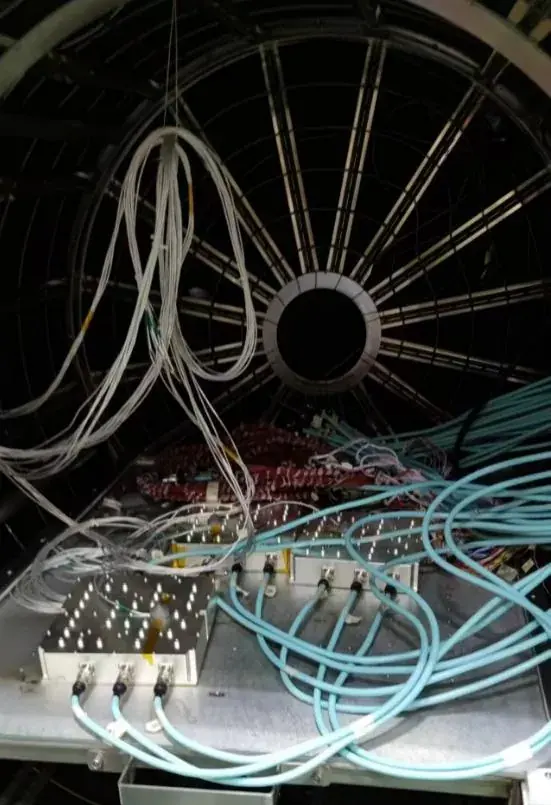
生产测试现场
×预览